 国际站
在现代工厂中,产品质量检测正在从人工目视检查逐步拓展到自动化、智能化检测。电子元件表面是否存在划痕,金属零件的尺寸是否符合要求,食品包装上的文字和标签是否正确,这些看似简单的检查任务,都可能涉及图像采集、特征分析、算法判断和自动化执行等多个环节。
机器视觉正是连接这些环节的重要技术。它让设备能够获取产品的视觉信息,并根据预设规则或训练得到的模型识别缺陷,为生产质量控制提供依据。
相机拍到的画面,如何转化为检测结果
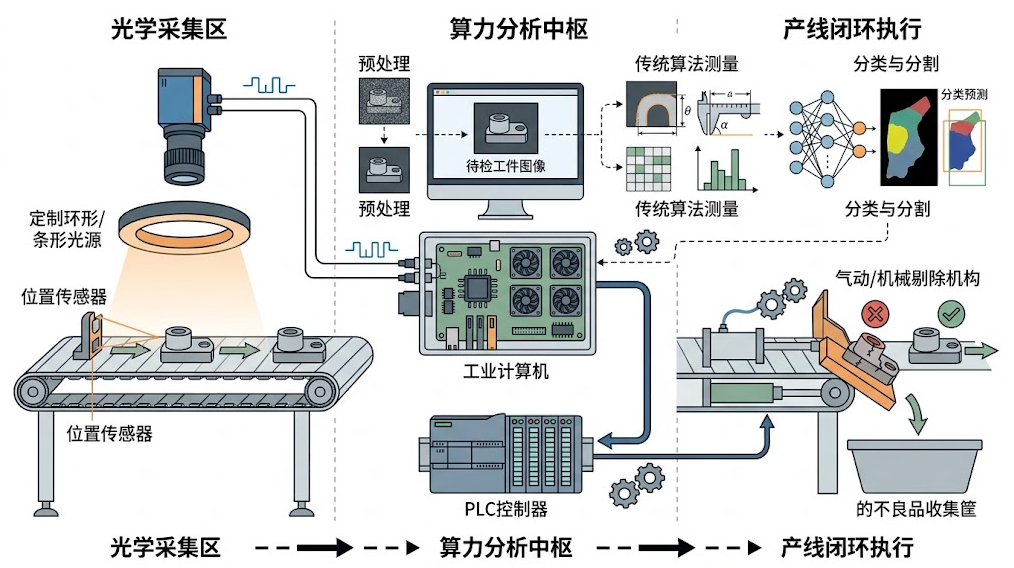
机器视觉系统通常由工业相机、镜头、光源、图像处理设备和检测软件等部分组成。对于高速生产线而言,还需要与传送装置、机械执行机构或生产控制系统配合。
检测开始前,系统首先要获得清晰、稳定的图像。相机负责采集画面,镜头决定成像范围与细节表现,光源则用于突出产品表面的特征。例如,金属表面的细微划痕可能在特定角度的光照下更加明显,而透明材料的边缘、内部气泡等缺陷,则可能需要不同的照明方式才能有效呈现。
图像采集完成后,软件会对图像进行必要的预处理,包括亮度调整、噪声抑制、几何校正和感兴趣区域定位等。随后,系统根据具体任务分析图像特征,判断产品是否存在缺陷。
因此,机器视觉质检并不只是给生产线安装一台相机。光学设计、照明方式、采集条件与算法处理需要相互配合,才能形成稳定的检测结果。
从规则判断到深度学习,缺陷识别方式不断演进
传统机器视觉通常依赖人工设计的检测规则。例如,测量零件边缘之间的距离,计算孔洞直径,比较产品颜色,或者判断某个区域是否存在异常亮点。这类方法在检测对象明确、环境稳定、缺陷特征相对固定的场景中,具有规则清晰、运行速度快等优势。
但在复杂生产环境中,产品外观可能受到光照、材质、位置和表面纹理的影响。某些缺陷形态变化较大,很难通过固定阈值或简单规则进行准确区分。
深度学习为这类问题提供了新的解决思路。通过使用标注好的产品图像进行训练,模型可以学习正常产品与不同缺陷之间的视觉差异,并将训练得到的特征用于新图像的检测。
常见任务包括图像分类、目标检测和图像分割。图像分类主要判断产品是否属于某一类别;目标检测不仅识别缺陷,还会给出其大致位置;图像分割则可以进一步定位缺陷涉及的像素区域,适合需要测量缺陷面积或轮廓的场景。
不过,模型能否准确识别缺陷,取决于训练数据是否具有代表性。若训练样本中缺少某些罕见缺陷,或者训练环境与实际生产环境存在明显差异,检测效果就可能下降。
检测速度之外,准确率和稳定性同样关键
生产线上的质量检测通常需要在较短时间内完成。检测系统不仅要识别缺陷,还要尽量避免漏检和误报。
漏检意味着存在缺陷的产品被错误判定为合格,可能影响后续装配或产品使用;误报则意味着正常产品被识别为不合格,造成不必要的复检、返工或报废。
不同生产任务对这两类错误的容忍程度并不相同。例如,在涉及安全性能的关键零部件检测中,降低漏检风险可能尤为重要;而对于高产量、低风险的外观检测任务,则需要综合考虑检测准确率、复核成本和生产节拍。
因此,机器视觉系统上线前,需要使用独立测试样本进行验证,并通过实际生产数据评估检测效果。除了总体准确率,还应关注缺陷检出率、误报率、处理时间,以及不同产品批次和生产条件下的表现。
对于样本数量较少的缺陷类型,可以结合异常检测等方法,学习正常产品的外观分布,再识别与正常模式差异较大的区域。但这类方法也可能将正常的外观变化判断为异常,仍需要结合业务规则和人工复核。
检测之后,系统还要与生产流程协同
机器视觉的价值不仅体现在发现缺陷,还体现在将检测结果及时反馈给生产流程。
例如,当系统发现零件尺寸超出允许范围时,可以将结果发送给控制系统,触发分拣、复检或停机检查;当某类缺陷在短时间内频繁出现时,企业可以进一步排查加工参数、设备磨损、原材料批次或生产环境是否发生变化。
这种反馈机制有助于将质量管理从产品完成后的抽检,延伸到生产过程中的持续监测。不过,视觉检测只能提供特定范围内的观测结果,不能仅凭缺陷图像就认定问题的根本原因。要定位故障来源,还需要结合设备运行记录、工艺参数和质量数据进行分析。
在一些高风险场景中,机器视觉检测结果也不应直接替代必要的人工检查或其他检测手段。系统需要根据产品标准和质量管理要求设置合理的复核流程。
让智能质检真正落地,关键在于持续验证
机器视觉能够提高检测效率,但其应用效果并不只取决于算法性能。产品外观变化、光照波动、相机位置偏移、设备老化和新型缺陷出现,都可能影响系统的长期稳定性。
因此,企业在部署视觉质检系统时,需要建立定期校准、模型评估、异常复核和数据更新机制。当产品设计、生产工艺或检测环境发生变化时,应重新验证系统是否仍然适用。
从电子制造到汽车零部件,从食品包装到精密加工,机器视觉正在成为工业质量控制的重要工具。随着成像技术、人工智能和自动化设备进一步协同,视觉检测有望承担更多复杂任务,但真正可靠的智能质检,仍然离不开规范的测试流程、稳定的生产条件和持续的质量管理。